

مقدمه
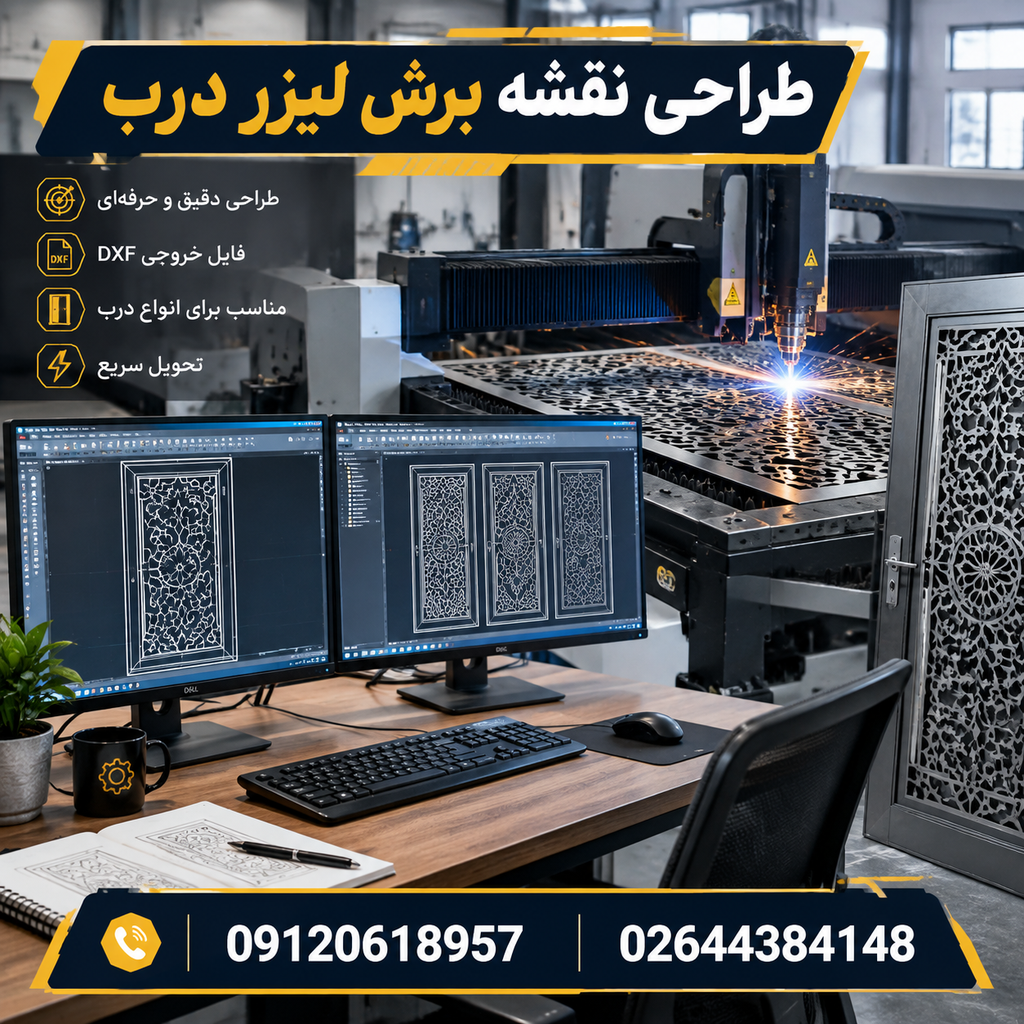
طراحی نقشه برش لیزر درب یکی از مراحل مهم در ساخت دربهای فلزی، دکوراتیو، پارامتریک و مدرن است. در این فرایند، طرح موردنظر ابتدا به یک فایل دقیق و قابلاجرا برای دستگاه برش لیزر تبدیل میشود. برخلاف تصور عمومی، طراحی یک نقشه برش فقط به کشیدن چند خط و شکل زیبا محدود نیست؛ بلکه باید همزمان مسائل زیباییشناسی، استحکام سازه، ضخامت ورق، نوع متریال، محل نصب یراقآلات، قابلیت تولید، میزان پرت، عرض برش لیزر و حتی شرایط مونتاژ در نظر گرفته شود.
درب لیزری میتواند بهصورت یک ورق فلزی با الگوی برشخورده، یک پنل تزئینی، درب ورودی ساختمان، درب پارکینگ، درب داخلی یا حتی پوشش روی یک شاسی فلزی طراحی شود. بنابراین نقشه برش باید متناسب با کاربری نهایی تهیه شود. یک طرح بسیار زیبا، اگر فاقد پلهای نگهدارنده، قاب مناسب یا جزئیات اجرایی باشد، در زمان برش و نصب با مشکل روبهرو خواهد شد.
در این مقاله، مراحل طراحی نقشه برش لیزر درب از بررسی نیازهای اولیه تا آمادهسازی فایل نهایی، کنترل کیفیت و نکات اجرایی بررسی میشود.
بخش اول: شناخت هدف و کاربری درب
اولین مرحله در طراحی نقشه برش لیزر، شناخت دقیق نوع درب و محل استفاده آن است. طراحی درب ورودی ساختمان با طراحی یک پنل دکوراتیو داخلی تفاوتهای زیادی دارد. درب ورودی باید در برابر ضربه، تغییرات آبوهوایی، رطوبت، باد و استفاده مداوم مقاومت کافی داشته باشد، درحالیکه یک پنل تزئینی ممکن است تنها نقش زیبایی داشته باشد و روی یک سازه جداگانه نصب شود.
پیش از آغاز طراحی باید به پرسشهای زیر پاسخ داده شود:
الف- ابعاد کلی درب چقدر است؟
ب- درب یکلنگه است یا دولنگه؟
پ- بازشو به سمت داخل انجام میشود یا خارج؟
ج- آیا طرح باید نقش سازهای داشته باشد یا صرفاً تزئینی است؟
د- جنس ورق چیست؟
م- ضخامت ورق چقدر است؟
ه- محل قفل، لولا، دستگیره و چشمی کجاست؟
ر- درب در فضای داخلی نصب میشود یا فضای بیرونی؟
ی- میزان عبور نور، دید یا هوا چقدر باید باشد؟
ز- آیا طرح بهصورت مستقیم روی ورق بریده میشود یا بهعنوان روکش روی شاسی نصب خواهد شد؟
برای مثال، درب پارکینگ معمولاً به یک قاب پیرامونی مستحکم، چند عضو افقی یا عمودی تقویتی و محل دقیق نصب لولا نیاز دارد. اگر تمام سطح آن با طرحهای بسیار ریز و بدون اتصال مناسب بریده شود، پنل درب ضعیف شده و احتمال تاببرداشتن یا تغییر شکل آن افزایش پیدا میکند.
در مرحله نیازسنجی همچنین باید سبک معماری پروژه مشخص شود. طرحهای هندسی برای ساختمانهای مدرن، نقوش اسلیمی و سنتی برای پروژههای کلاسیک، الگوهای مینیمال برای فضاهای اداری و طرحهای سفارشی برای ورودی ویلا یا رستوران قابل استفاده هستند. هماهنگی میان طرح درب، نما، رنگ، نورپردازی و سایر اجزای ساختمان اهمیت زیادی دارد.
بخش دوم: انتخاب متریال و ضخامت ورق
انتخاب متریال، مستقیماً بر نحوه طراحی نقشه برش تأثیر میگذارد. رایجترین فلزات مورد استفاده در برش لیزر درب عبارتاند از آهن، فولاد، استیل، آلومینیوم و گاهی برنج یا مس. هرکدام از این متریالها رفتار متفاوتی در برابر حرارت، برش، خمکاری، رنگ و شرایط محیطی دارند.
ورق آهنی به دلیل قیمت مناسب و قابلیت رنگپذیری، یکی از متداولترین گزینهها است. این ورق را میتوان پس از برش، تمیزکاری، چربیزدایی، ضدزنگکاری و رنگآمیزی کرد. فولاد ضخیمتر برای دربهای مقاوم و صنعتی کاربرد دارد، اما افزایش ضخامت باعث افزایش وزن، زمان برش و هزینه تولید میشود.
استیل برای محیطهای مرطوب، نماهای مدرن و پروژههایی که نیاز به ظاهر براق یا ضدخوردگی دارند، گزینه مناسبی است. در این حالت باید نوع استیل، کیفیت سطح، پوشش محافظ و روش پرداخت نهایی مشخص شود. آلومینیوم وزن کمی دارد و برای برخی دربها و پنلهای دکوراتیو مناسب است، اما نسبت به ضربه و تغییر شکل حساستر است.
ضخامت ورق باید بر اساس ابعاد درب، میزان استحکام موردنیاز، نوع قاب و الگوی برش انتخاب شود. ورقهای نازکتر برای طرحهای ظریف و پنلهای سبک مناسباند، ولی در ابعاد بزرگ ممکن است دچار لرزش یا تابخوردگی شوند. ورقهای ضخیمتر استحکام بیشتری دارند، اما طرحزدن روی آنها به توان و سرعت مناسب دستگاه نیاز دارد.
نکته مهم این است که هرچه سطح برشخورده بیشتر باشد، مقدار فلز باقیمانده کمتر میشود و استحکام کلی کاهش مییابد. بنابراین در طراحی دربهای بزرگ، استفاده از قاب پیرامونی و خطوط تقویتی ضروری است. برای نمونه، یک حاشیه بسته در اطراف طرح میتواند از تغییر شکل پنل جلوگیری کند و ظاهر کار را نیز منظمتر نشان دهد.
بخش سوم: اندازهگذاری و تعیین ساختار کلی نقشه
پس از مشخصشدن کاربری و متریال، نوبت به ترسیم ساختار اصلی درب میرسد. در این مرحله باید ابعاد واقعی، محل قاب، فضای نصب یراقآلات و فاصلههای مونتاژی روی نقشه مشخص شود.
نقشه معمولاً شامل چند قسمت اصلی است:
1. محدوده کلی ورق یا پنل
2. قاب پیرامونی
3. فضای داخلی برای الگوی برش
4. محل لولاها
5. محل قفل و دستگیره
6. خطوط تقویتی
7. سوراخهای نصب
8. محل خمکاری یا اتصال به شاسی
در طراحی باید مشخص شود که ابعاد اعلامشده مربوط به اندازه بیرونی درب است یا اندازه خالص پنل. این دو اندازه نباید با یکدیگر اشتباه شوند. برای مثال، اگر ابعاد کلی درب ۱۰۰ در ۲۲۰ سانتیمتر باشد، ممکن است پنل برشخورده به دلیل وجود قاب و لقی نصب، ابعادی کوچکتر داشته باشد.
در اطراف درب معمولاً فاصلهای برای نصب داخل قاب، جوشکاری یا پیچکردن در نظر گرفته میشود. این فاصله باید پیش از طراحی الگو مشخص شود. اگر درب درون یک فریم فلزی قرار میگیرد، محل تماس پنل با فریم باید صاف و بدون برشهای پیچیده باشد.
در درب دولنگه، لازم است فاصله بین دو لنگه در نظر گرفته شود. این فاصله نباید با خطوط طرح اشتباه شود. بهتر است الگوی دو لنگه بهصورت هماهنگ طراحی شود تا هنگام بستهشدن، طرح در مرکز درب ادامه پیدا کند. در برخی طرحها، خط تقارن باید دقیقاً از محل برخورد دو لنگه عبور کند.
همچنین باید جهت بازشو روی نقشه مشخص باشد. محل لولا در سمت چپ یا راست، بر موقعیت قاب و عناصر تزئینی اثر میگذارد. بهتر است برای هر قطعه، یک شماره یا نام تعریف شود تا در زمان تولید و مونتاژ اشتباهی رخ ندهد.

بخش چهارم: طراحی الگو و انتخاب سبک بصری
مهمترین بخش هنری کار، طراحی الگوی برش است. الگو میتواند هندسی، اسلیمی، گلوبوته، شبکهای، انتزاعی، خطی، لوگوتایپ یا ترکیبی از چند سبک باشد. بااینحال، زیبایی طرح نباید قابلیت تولید را تحتتأثیر قرار دهد.
در الگوهای هندسی، تکرار منظم، تقارن و تناسب نقش مهمی دارد. طرحهای مشبک مربعی، لوزی، ششضلعی و چندضلعی معمولاً برای دربهای مدرن استفاده میشوند. در الگوهای سنتی، باید به پیوستگی خطوط، ضخامت ساقهها و جلوگیری از ایجاد قطعات جداشونده توجه شود.
یک طرح مناسب برای برش لیزر باید دارای ارتباط میان اجزای مختلف باشد. اگر یک جزیره کوچک در وسط طرح وجود داشته باشد و هیچ اتصالی به بدنه اصلی نداشته باشد، آن قسمت پس از برش جدا میشود. در بعضی موارد این جداشدن عمدی است، اما اگر هدف ایجاد یک پنل یکپارچه باشد، باید برای آن اتصال طراحی شود.
اتصالهای باریک و پلهای نگهدارنده باید با دقت انتخاب شوند. پلها نوارهای کوچکی از فلز هستند که بخشهای مختلف طرح را به یکدیگر متصل نگه میدارند. اگر این پلها بسیار باریک باشند، در زمان برش یا جابهجایی ممکن است بشکنند. اگر بیشازحد پهن باشند، زیبایی طرح را کاهش میدهند. بنابراین ضخامت آنها باید با توجه به ضخامت ورق، ابعاد قطعه و میزان فشار واردشده انتخاب شود.
در طراحی نقوش، بهتر است از گوشههای بسیار تیز و شکستهای ناگهانی تا حد امکان پرهیز شود. گوشههای تیز میتوانند تمرکز حرارتی ایجاد کنند و موجب سوختگی، تغییر رنگ یا ایجاد تنش در ورق شوند. استفاده از گوشههای گرد، قوسهای نرم و اتصالهای پیوسته، معمولاً نتیجه بهتری ایجاد میکند.
برای طرحهای سفارشی، استفاده از نرمافزارهای طراحی برداری و CAD ضروری است. تصویرهای معمولی مانند JPG یا PNG مستقیماً برای دستگاه برش مناسب نیستند؛ زیرا این تصاویر دارای پیکسل هستند و خطوط دقیق تولیدی ندارند. باید تصویر به مسیرهای برداری تبدیل و سپس اصلاح شود.
بخش پنجم: اصول فنی طراحی فایل برش لیزر
فایل برش لیزر باید از نظر فنی کاملاً تمیز و قابلخواندن باشد. نرمافزارهایی مانند AutoCAD، CorelDRAW، Illustrator، SolidWorks، Rhino و نرمافزارهای تخصصی CAD برای این کار استفاده میشوند. فرمت نهایی معمولاً بر اساس دستگاه و نرمافزار اپراتور انتخاب میشود، اما فرمتهای DXF و DWG در بسیاری از پروژهها کاربرد دارند.
یکی از مهمترین نکات، استفاده از مقیاس واقعی است. اگر درب ابعادی برابر با ۱۰۰۰ در ۲۲۰۰ میلیمتر دارد، نقشه نیز باید در همین مقیاس یا با مقیاس مشخص و قابلتبدیل تهیه شود. کوچکترین خطا در مقیاس میتواند باعث شود طرح در زمان نصب با قاب یا یراقآلات هماهنگ نباشد.
تمام خطوط باید بهصورت مسیرهای بسته و واضح ترسیم شوند. خطوط تکراری، خطوط روی هم، مسیرهای باز و نقاط اضافی میتوانند باعث دوبار برش، افزایش زمان تولید یا ایجاد خطا شوند. پیش از ارسال فایل باید با ابزارهای کنترل هندسه، مسیرهای تکراری حذف و خطوط بهینهسازی شوند.
ادامه
عرض برش لیزر یا Kerf نیز باید در نظر گرفته شود. پرتو لیزر هنگام برش، مقدار بسیار کمی از متریال را از بین میبرد. اگر طراحی برای قطعاتی باشد که باید درون یکدیگر چفت شوند، نادیدهگرفتن این مقدار میتواند باعث شل یا سفتشدن اتصال شود. مقدار دقیق کرَف به دستگاه، توان لیزر، نوع گاز، جنس و ضخامت ورق و سرعت برش بستگی دارد؛ بنابراین بهتر است قبل از تولید نهایی، یک نمونه آزمایشی بریده شود.
در برخی نقشهها، خطوط برش، حکاکی و نشانهگذاری باید با رنگ یا لایههای جداگانه مشخص شوند. برای مثال، لایه قرمز میتواند مربوط به برش کامل، لایه آبی مربوط به حکاکی و لایه سبز مربوط به خط خمکاری باشد. این استاندارد باید با اپراتور دستگاه هماهنگ شود.
همچنین باید از ایجاد فاصلههای بسیار کوچک میان اجزای طرح جلوگیری کرد. این فاصلهها ممکن است باعث داغشدن بیشازحد ورق، ذوبشدن لبهها یا حذفشدن بخشهای ظریف شوند. حداقل فاصله قابلاجرا باید بر اساس آزمایش دستگاه و ضخامت ورق تعیین شود.
بخش ششم: طراحی قاب، شاسی و اجزای سازهای
نقشه تزئینی بهتنهایی برای ساخت یک درب کامل کافی نیست. درب باید دارای ساختار پشتیبان باشد تا در برابر وزن، ضربه، باز و بستهشدن و تغییرات دما مقاومت کند. این ساختار ممکن است شامل قاب محیطی، پروفیلهای عمودی، اعضای افقی، لچکیها و محل نصب لولا باشد.
قاب پیرامونی معمولاً نقش اصلی در حفظ شکل درب را بر عهده دارد. ابعاد این قاب باید بهگونهای انتخاب شود که هم ظاهر مناسبی داشته باشد و هم بتواند وزن پنل را تحمل کند. قاب باریک برای طرحهای سبک و دکوراتیو قابل استفاده است، اما دربهای بزرگ یا پرتردد به شاسی مستحکمتری نیاز دارند.
در صورتی که سطح برشخورده وسیع باشد، استفاده از یک یا چند عضو تقویتی در پشت پنل ضروری است. این اعضا میتوانند بهصورت افقی، عمودی یا مورب قرار گیرند. البته جایگذاری آنها نباید با طرح اصلی تداخل داشته باشد. بهتر است پیش از نهاییکردن الگوی تزئینی، موقعیت پروفیلهای پشت کار مشخص شود.
محل لولا باید دقیقاً با مرکز ثقل و وزن درب هماهنگ باشد. دربهای سنگین ممکن است به سه یا چند لولا نیاز داشته باشند. محل جوش یا پیچ لولا باید در ناحیهای قرار گیرد که ورق دارای استحکام کافی باشد. اتصال لولا به بخش بسیار نازک یا برشخورده میتواند به پارگی یا تغییر شکل منجر شود.
محل قفل، دستگیره، آرامبند، جک، چشمی و سایر یراقآلات نیز باید در نقشه مشخص باشد. وجود یک الگوی زیبا نباید باعث شود سوراخکاری یا نصب تجهیزات در محل نامناسب انجام شود. در طراحی درب دولنگه، محل قفل مرکزی و زبانههای بالا و پایین نیز باید از ابتدا پیشبینی شود.
اگر پنل دکوراتیو روی شاسی جداگانه نصب میشود، میتوان نقشه برش را مستقل از نقشه شاسی تهیه کرد؛ اما سوراخهای اتصال، فاصله پیچها و محل تماس پنل با شاسی باید کاملاً هماهنگ باشند.
بخش هفتم: آمادهسازی برای برش، مونتاژ و پرداخت نهایی
پس از تکمیل طراحی، باید فایل برای تولید آماده شود. این مرحله شامل کنترل ابعاد، بررسی اتصال قطعات، جانمایی روی ورق، تعیین ترتیب برش و پیشبینی عملیات پس از برش است.
جانمایی صحیح قطعات روی ورق باعث کاهش پرت متریال میشود. اگر چند قطعه کوچک در کنار پنل اصلی قرار بگیرند، میتوان از باقیمانده ورق استفاده کرد. بااینحال، نباید قطعات بیشازحد به هم نزدیک باشند؛ زیرا حرارت برش ممکن است روی قطعه مجاور اثر بگذارد. فاصله مناسب باید مطابق دستورالعمل کارگاه و نوع ورق انتخاب شود.
ترتیب برش نیز مهم است. معمولاً سوراخها و جزئیات داخلی پیش از برش محیط بیرونی انجام میشوند. اگر ابتدا محیط قطعه بریده شود، قطعه ممکن است آزاد شده و در اثر حرکت یا لرزش، دقت برشهای بعدی کاهش یابد. این موضوع بهویژه در قطعات بزرگ و طرحهای مشبک اهمیت دارد.
پس از برش، لبههای فلز ممکن است دارای پلیسه یا زبری باشند. این لبهها باید با سنگ، فرز، سنباده یا ابزارهای مناسب پرداخت شوند. اگر درب برای استفاده عمومی یا فضای پرتردد ساخته میشود، حذف لبههای تیز اهمیت ایمنی بالایی دارد.
برای ورق آهنی، مراحل ضدزنگ، آستر و رنگ نهایی باید با دقت انجام شود. رنگ کورهای، رنگ پودری و رنگهای صنعتی هرکدام مزایا و محدودیتهای خاص خود را دارند. استیل ممکن است نیازمند پولیش، خشگیری یا حفظ پوشش محافظ باشد. در فضاهای بیرونی، آببندی، پوشش ضدخوردگی و جلوگیری از جمعشدن آب در قسمتهای داخلی طرح اهمیت زیادی دارد.
اگر الگوی درب سوراخها یا فضاهای باز بزرگی ایجاد کند، ممکن است ورود گردوغبار، آب یا حشرات افزایش یابد. در چنین شرایطی میتوان از شیشه، ورق پشتی، توری فلزی، پلیکربنات یا پنل دوم در پشت طرح استفاده کرد. این لایه پشتی میتواند علاوه بر کنترل دید، به استحکام و عایقکاری نیز کمک کند.
بخش هشتم: کنترل کیفیت، خطاهای رایج و نکات ایمنی
کنترل کیفیت باید از همان مرحله طراحی آغاز شود، نه پس از پایان برش. یکی از خطاهای رایج، ارسال فایل بدون بررسی مقیاس است. گاهی طراح فایل را با واحد سانتیمتر تهیه میکند، درحالیکه دستگاه بر اساس میلیمتر کار میکند. این اشتباه میتواند ابعاد قطعه را چندین برابر تغییر دهد.
خطای دیگر، بازماندن مسیرهای برش است. یک مسیر باز ممکن است باعث شود دستگاه نتواند شکل موردنظر را بهدرستی برش دهد. وجود خطوط تکراری نیز از مشکلات متداول است و میتواند باعث برش چندباره یک مسیر و ایجاد سوختگی یا فرورفتگی در لبه شود.
کمتوجهی به ضخامت پلها، نبود قاب کافی، بیتوجهی به محل لولا و قفل، نادیدهگرفتن فضای مونتاژ و طراحی بیشازحد ظریف از دیگر خطاهای رایج هستند. برای جلوگیری از این مشکلات، بهتر است فایل ابتدا در نرمافزار بررسی هندسی شود و سپس یک نمونه کوچک از الگو برش بخورد.
نمونهسازی، بهخصوص برای طرحهای جدید، اهمیت زیادی دارد. در نمونه آزمایشی میتوان میزان تاببرداشتن، کیفیت لبهها، ظرافت خطوط، استحکام پلها و تناسب طرح با قاب را ارزیابی کرد. اصلاحات پس از نمونهسازی بسیار کمهزینهتر از اصلاح یک درب کامل است.
ایمنی نیز در تمام مراحل باید رعایت شود. اپراتور دستگاه باید از عینک و تجهیزات حفاظتی مناسب استفاده کند و محیط کار از مواد قابلاشتعال پاک باشد. تهویه مناسب برای خارجکردن دود و بخارات ضروری است. پس از برش، قطعات فلزی باید با دستکش جابهجا شوند؛ زیرا لبههای آنها ممکن است بسیار تیز باشند.
نتیجهگیری
طراحی نقشه برش لیزر درب، ترکیبی از هنر، مهندسی و شناخت فرایند تولید است. یک نقشه موفق باید علاوه بر زیبایی ظاهری، از نظر سازهای، اجرایی و اقتصادی نیز قابلقبول باشد. انتخاب درست متریال، تعیین ضخامت مناسب، اندازهگذاری دقیق، طراحی قاب و شاسی، ایجاد پلهای نگهدارنده، رعایت عرض برش و آمادهسازی صحیح فایل، همگی در کیفیت نتیجه نهایی نقش دارند.
بهترین روش برای رسیدن به یک درب لیزری باکیفیت، شروع از نیازهای واقعی پروژه و سپس تبدیل آنها به یک نقشه دقیق و استاندارد است. نباید طراحی را صرفاً بر اساس ظاهر انجام داد؛ زیرا هر خط و فضای خالی در نقشه بر عملکرد، استحکام و هزینه تولید اثر میگذارد. استفاده از نمونهسازی، هماهنگی با اپراتور دستگاه و کنترل چندباره فایل، احتمال خطا را به حداقل میرساند.
در نهایت، یک نقشه برش حرفهای باید بهگونهای تهیه شود که طراح، سازنده، اپراتور لیزر و نصاب همگی بتوانند بدون ابهام از آن استفاده کنند. اگر این اصول رعایت شوند، میتوان دربهایی زیبا، بادوام، دقیق و متناسب با معماری پروژه تولید کرد؛ دربهایی که علاوه بر ایجاد امنیت، بهعنوان یکی از عناصر شاخص طراحی فضا نیز شناخته شوند.


Leave A Comment