

مقدمه
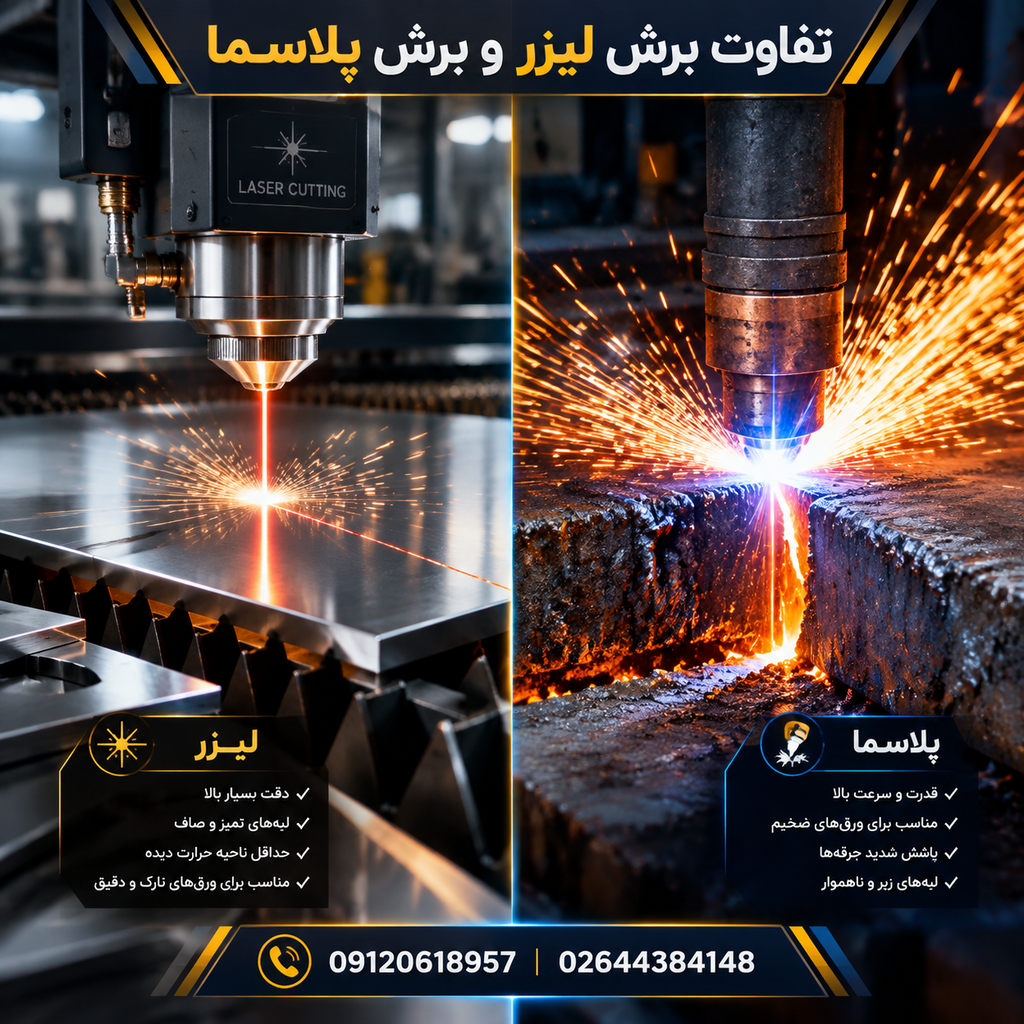
تفاوت برش لیزر و برش پلاسما، برش فلزات یکی از مهمترین مراحل در صنایع مختلف مانند ساختمانسازی، خودروسازی، تجهیزات صنعتی، دکوراسیون، صنایع نفت و گاز و تولید قطعات ماشینآلات است. انتخاب روش مناسب برای برش، تأثیر مستقیمی بر کیفیت محصول نهایی، سرعت تولید، میزان ضایعات، هزینه تمامشده و حتی ایمنی محیط کار دارد. در میان روشهای مدرن برش فلزات، برش لیزر و برش پلاسما از پرکاربردترین فناوریها به شمار میروند.
هر دو روش با استفاده از انرژی متمرکز، فلز را ذوب کرده و از محل برش خارج میکنند؛ اما نوع انرژی، نحوه عملکرد، دقت، سرعت، محدوده ضخامت قابل برش و هزینه تجهیزات در آنها تفاوت زیادی دارد. برش لیزر با استفاده از پرتو بسیار متمرکز نور انجام میشود، در حالی که برش پلاسما از یک قوس الکتریکی و گاز یونیزهشده با دمای بسیار بالا استفاده میکند.
انتخاب میان این دو فناوری به عوامل مختلفی مانند جنس و ضخامت ورق، میزان دقت مورد نیاز، بودجه، حجم تولید، نوع طرح، کیفیت لبه برش و امکانات کارگاه بستگی دارد. در ادامه، تفاوت برش لیزر و برش پلاسما را از جنبههای گوناگون بررسی میکنیم.
۱. نحوه عملکرد و اصول فنی برش لیزر و پلاسما
برش لیزر چگونه انجام میشود؟
در برش لیزر، یک منبع تولیدکننده لیزر، پرتو نوری بسیار پرقدرت و متمرکزی ایجاد میکند. این پرتو توسط مجموعهای از آینهها یا فیبر نوری به سمت هد برش منتقل میشود و سپس از طریق یک لنز مخصوص، در نقطهای بسیار کوچک روی سطح فلز متمرکز میگردد.
تمرکز انرژی در یک نقطه کوچک باعث میشود دمای آن ناحیه بهسرعت افزایش پیدا کند و فلز ذوب یا تبخیر شود. همزمان، گازی کمکی مانند اکسیژن، نیتروژن یا هوای فشرده از نازل دستگاه خارج میشود و مواد مذاب را از محل برش کنار میزند. حرکت هد لیزر طبق نقشه طراحیشده توسط سیستم CNC انجام میشود و به این ترتیب، شکل مورد نظر روی ورق ایجاد میگردد.
در دستگاههای مدرن، دو نوع اصلی منبع لیزر استفاده میشود:
– لیزر CO2 که در گذشته بسیار رایج بود و برای برش طیف متنوعی از مواد به کار میرفت.
– لیزر فایبر که امروزه به دلیل راندمان بالاتر، سرعت بیشتر و هزینه نگهداری کمتر، کاربرد گستردهتری پیدا کرده است.
برش پلاسما چگونه انجام میشود؟
در برش پلاسما، میان الکترود داخل تورچ و سطح فلز یک قوس الکتریکی ایجاد میشود. گاز فشرده از داخل تورچ عبور میکند و تحت تأثیر قوس الکتریکی به حالت پلاسما درمیآید. پلاسما در واقع گازی یونیزهشده است که دمای آن میتواند به چندین هزار درجه سانتیگراد برسد.
این جریان بسیار داغ و سریع، فلز را ذوب میکند و فشار گاز، فلز مذاب را از شیار برش خارج میسازد. تورچ پلاسما نیز مانند هد لیزر، توسط دستگاه CNC در مسیر مشخص حرکت میکند.
در برش پلاسما معمولاً از گازهایی مانند هوای فشرده، اکسیژن، نیتروژن، آرگون یا ترکیبی از آنها استفاده میشود. نوع گاز مورد استفاده بر کیفیت برش، سرعت، میزان اکسیداسیون و طول عمر قطعات مصرفی تأثیر میگذارد.
بهطور کلی، لیزر بر پایه تمرکز نور و پلاسما بر پایه قوس الکتریکی و گاز یونیزهشده کار میکند. همین تفاوت بنیادی، منشأ بسیاری از تفاوتهای دیگر میان این دو روش است.
۲. مقایسه دقت و کیفیت لبه برش
یکی از مهمترین تفاوتهای میان برش لیزر و برش پلاسما، کیفیت و دقت برش است. در بسیاری از پروژهها، مخصوصاً تولید قطعات دقیق، ظاهر لبه و میزان نیاز به عملیات پس از برش اهمیت زیادی دارد.
– دقت برش لیزر
پرتو لیزر بسیار باریک است و عرض شیار ایجادشده در آن معمولاً کمتر از برش پلاسماست. این ویژگی باعث میشود لیزر بتواند جزئیات بسیار ظریف، سوراخهای کوچک، گوشههای دقیق و خطوط منحنی پیچیده را با کیفیت بالا برش دهد.
لبههای ایجادشده توسط لیزر معمولاً صاف، یکنواخت و دارای پاشش بسیار کم هستند. در بسیاری از موارد، قطعه پس از برش لیزر نیازی به سنگزنی، پلیسهگیری یا پرداخت مجدد ندارد. البته کیفیت نهایی به عواملی مانند توان دستگاه، نوع گاز کمکی، سرعت حرکت، ضخامت ورق و تنظیمات نرمافزاری نیز بستگی دارد.
لیزر برای برش قطعاتی که باید در کنار یکدیگر مونتاژ شوند بسیار مناسب است؛ زیرا دقت ابعادی بالا باعث میشود قطعات با کمترین خطا در جای خود قرار بگیرند.
– دقت برش پلاسما
برش پلاسما نیز میتواند دقت قابل قبولی ارائه دهد، اما معمولاً به اندازه لیزر دقیق نیست. عرض شیار در پلاسما بیشتر است و زاویهدار شدن لبهها، ایجاد پلیسه و پاشش فلز مذاب در آن احتمال بیشتری دارد.
در برش پلاسما، قسمت بالایی برش معمولاً دقیقتر از بخش پایینی است و ممکن است لبه برش کمی حالت مخروطی پیدا کند. این موضوع در قطعات ضخیمتر بیشتر دیده میشود. همچنین، کیفیت برش به وضعیت تورچ، فشار گاز، سرعت حرکت و سلامت نازل و الکترود وابستگی زیادی دارد.
با وجود این، پلاسما برای بسیاری از کارهای صنعتی، ساخت اسکلت فلزی، برش ورقهای ضخیم و تولید قطعاتی که نیاز به دقت میکرونی ندارند، کاملاً مناسب است.
در مجموع، اگر دقت و کیفیت لبه اولویت اصلی باشد، برش لیزر انتخاب بهتری است؛ اما اگر دقت متوسط و توانایی برش سریع فلزات ضخیم اهمیت بیشتری داشته باشد، پلاسما گزینه اقتصادیتری خواهد بود.
۳. تفاوت در ضخامت و نوع فلزات قابل برش
– توانایی برش لیزر در ضخامتهای مختلف
برش لیزر بیشتر برای ورقهای نازک و متوسط مناسب است. لیزر فایبر میتواند فلزاتی مانند فولاد کربنی، فولاد ضدزنگ، آلومینیوم، برنج، مس و برخی آلیاژهای دیگر را برش دهد. با افزایش توان منبع لیزر، امکان برش ورقهای ضخیمتر فراهم میشود؛ اما هزینه دستگاه و تجهیزات جانبی نیز بهطور قابل توجهی افزایش پیدا میکند.
در ورقهای نازک، لیزر عملکرد بسیار خوبی دارد و میتواند خطوط پیچیده و سوراخهای کوچک را با سرعت بالا ایجاد کند. در ضخامتهای متوسط نیز کیفیت برش همچنان مناسب است، اما سرعت کاهش پیدا میکند. و در ضخامتهای بسیار زیاد، برش لیزر ممکن است از نظر اقتصادی توجیه نداشته باشد و زمان برش افزایش یابد.
یکی از نکات مهم درباره لیزر، محدودیت آن در برش برخی فلزات بازتابنده است. موادی مانند مس، برنج و آلومینیوم میتوانند بخشی از پرتو لیزر را بازتاب دهند و به سیستم نوری آسیب برسانند. البته دستگاههای فایبر مدرن با طراحیهای پیشرفته، امکان برش این فلزات را تا حد زیادی فراهم کردهاند.
– توانایی برش پلاسما در ضخامتهای بالا
پلاسما معمولاً در برش ورقهای متوسط و ضخیم عملکرد بهتری دارد. دستگاههای پلاسما میتوانند انواع فولاد کربنی، فولاد ضدزنگ، آلومینیوم، مس و بسیاری از فلزات رسانا را برش دهند. برخی دستگاههای صنعتی قدرتمند قادرند ورقهایی با ضخامت بسیار بالا را نیز برش دهند.
از آنجا که پلاسما به بازتاب نور حساس نیست، برای فلزات براق و بازتابنده مناسبتر است. این موضوع یکی از مزیتهای مهم پلاسما نسبت به لیزر به شمار میرود.
با این حال، پلاسما تنها برای فلزات رسانای جریان برق مناسب است. موادی مانند چوب، پلاستیک، شیشه، سرامیک و بسیاری از مواد غیرفلزی با دستگاه پلاسما قابل برش نیستند. لیزر، بسته به نوع منبع و طراحی دستگاه، امکان برش یا حکاکی روی برخی مواد غیرفلزی را نیز دارد.
بهصورت کلی، برای ورقهای نازک و قطعات ظریف، لیزر برتری دارد؛ در حالی که برای فلزات ضخیمتر و پروژههای سنگین، پلاسما گزینه مناسبتری است.

۴. مقایسه سرعت برش و بهرهوری تولید
سرعت برش یکی از عوامل مهم در کارگاههای صنعتی و خطوط تولید است. البته سرعت واقعی فقط به نوع فناوری بستگی ندارد و عواملی مانند ضخامت، جنس فلز، شکل قطعه، تعداد سوراخها، نوع گاز و توان دستگاه نیز تأثیرگذار هستند.
– سرعت برش لیزر
لیزر در ورقهای نازک و متوسط معمولاً سرعت بسیار بالایی دارد. بهخصوص در تولید قطعاتی با جزئیات زیاد، سوراخهای متعدد یا خطوط پیچیده، لیزر میتواند عملکرد بسیار کارآمدی داشته باشد. حرکت پرتو بدون تماس مستقیم با سطح فلز انجام میشود و همین موضوع باعث کاهش لرزش و افزایش دقت میگردد.
لیزر همچنین برای تولید انبوه مناسب است، زیرا قابلیت تکرارپذیری بالایی دارد. پس از تنظیم دستگاه، میتوان تعداد زیادی قطعه مشابه را با خطای بسیار کم تولید کرد. سیستمهای نرمافزاری مدرن نیز امکان چیدمان بهینه قطعات روی ورق را فراهم میکنند و میزان ضایعات را کاهش میدهند.
– سرعت برش پلاسما
پلاسما در برش ورقهای ضخیم معمولاً سرعت بیشتری نسبت به لیزر دارد. برای کارهای سنگین و پروژههایی که دقت بسیار بالا لازم نیست، پلاسما میتواند در مدت کوتاه مقدار زیادی فلز را برش دهد.
با این حال، در برشهای ظریف و طرحهای بسیار پیچیده، سرعت واقعی پلاسما ممکن است کاهش پیدا کند. همچنین پس از پایان برش، احتمال نیاز به تمیزکاری و پلیسهگیری وجود دارد که زمان کلی تولید را افزایش میدهد.
در پروژههای ساده مانند برش ورقهای مستطیلی، ساخت صفحات اتصال، قطعات سازهای و اجزای ماشینآلات سنگین، پلاسما بهرهوری بالایی دارد. اما برای قطعات دقیق و کوچک، لیزر معمولاً زمان تولید نهایی کوتاهتری ایجاد میکند؛ زیرا عملیات پرداخت و اصلاح پس از برش کمتر است.
۵. تفاوت هزینه خرید، نگهداری و مصرف انرژی
هزینه یکی از اصلیترین معیارهای تصمیمگیری میان برش لیزر و پلاسماست.
– هزینه دستگاه لیزر
دستگاههای لیزر، مخصوصاً مدلهای توان بالا، معمولا قیمت خرید بیشتری دارند. منبع لیزر، سیستم خنککننده، هد برش، سیستم انتقال پرتو، نرمافزار کنترل و تجهیزات ایمنی باعث افزایش قیمت این دستگاهها میشوند.
هزینه نگهداری لیزر فایبر در مقایسه با لیزر CO2 کمتر است، زیرا بسیاری از اجزای نوری و مکانیکی در آن دوام بیشتری دارند. با این حال، قطعاتی مانند لنز محافظ، نازل و برخی اجزای هد برش باید بهصورت دورهای بررسی یا تعویض شوند.
مصرف گاز کمکی نیز میتواند بخش قابل توجهی از هزینه عملیاتی لیزر باشد. برای برش با کیفیت بالا، گاهی استفاده از نیتروژن یا اکسیژن با خلوص مشخص ضروری است که هزینه بیشتری نسبت به هوای فشرده دارد.
– هزینه دستگاه پلاسما
دستگاههای پلاسما معمولاً قیمت خرید کمتری نسبت به دستگاههای برش لیزر دارند. این ویژگی باعث شده است پلاسما برای کارگاههای کوچک و متوسط گزینهای قابلدسترستر باشد.
با این حال، در پلاسما قطعات مصرفی مانند نازل، الکترود، رینگ گردابهای و محافظ تورچ در معرض حرارت و فرسایش قرار دارند و باید بهصورت منظم تعویض شوند. هزینه قطعات مصرفی به میزان استفاده، شدت جریان، نوع فلز، کیفیت گاز و نحوه تنظیم دستگاه بستگی دارد.
مصرف هوای فشرده یا گاز نیز وجود دارد، اما در بسیاری از کارگاهها میتوان از کمپرسور و هوای فشرده استفاده کرد که هزینه آن از گازهای تخصصی کمتر است.
در مجموع، لیزر سرمایهگذاری اولیه بیشتری نیاز دارد، اما در تولید دقیق و مداوم میتواند بازده اقتصادی بالایی داشته باشد. پلاسما با هزینه شروع پایینتر، برای کارهای سنگین و عمومی گزینه مقرونبهصرفهتری محسوب میشود.
۶. میزان ضایعات، منطقه تحت تأثیر حرارت و عملیات پس از برش
در فرآیندهای حرارتی، بخشی از فلز اطراف محل برش گرم میشود. این بخش را «منطقه تحت تأثیر حرارت» یا HAZ مینامند. مقدار این منطقه بر تغییر شکل، سختی، رنگ و خواص مکانیکی لبه قطعه تأثیر دارد.
– لیزر و کنترل حرارت
پرتو لیزر به دلیل تمرکز بسیار بالا، حرارت را در ناحیهای کوچک اعمال میکند. بنابراین منطقه تحت تأثیر حرارت در لیزر معمولاً باریکتر است. این مسئله باعث میشود تغییر شکل ورق کمتر باشد و قطعات نازک با دقت بیشتری برش بخورند.
عرض شیار کم لیزر نیز موجب کاهش مصرف مواد و ضایعات میشود. هنگام چیدمان قطعات، میتوان آنها را با فاصله کمتری کنار هم قرار داد و استفاده بهتری از ورق کرد.
پس از برش لیزر، معمولاً مقدار کمی پلیسه ایجاد میشود. البته اگر پارامترهای دستگاه بهدرستی تنظیم نشده باشند، ممکن است سوختگی، زبری یا پلیسه مشاهده شود.
– پلاسما و تأثیر حرارتی بیشتر
پلاسما حرارت بیشتری را در اطراف محل برش پخش میکند. به همین دلیل، منطقه تحت تأثیر حرارت در آن بزرگتر است و احتمال تغییر شکل ورق، مخصوصاً در ورقهای نازک، بیشتر میشود.
پلاسما همچنین ممکن است لبههایی با زبری بیشتر و پلیسه ایجاد کند. در بسیاری از پروژهها، لازم است قطعه پس از برش با فرز، سنگ یا دستگاه پلیسهگیر پرداخت شود. این عملیات برای قطعاتی که قرار است جوشکاری یا مونتاژ شوند اهمیت زیادی دارد.
اگرچه پلاسما در ورقهای ضخیم ضایعات قابل قبولی ایجاد میکند، اما عرض شیار آن معمولاً بیشتر از لیزر است. در پروژههایی که تعداد زیادی قطعه از یک ورق برش داده میشود، این تفاوت میتواند بر مقدار مصرف مواد اثر بگذارد.
۷. مقایسه ایمنی، آلودگی و نیازهای محیط کار
هر دو روش لیزر و پلاسما به دلیل تولید حرارت، نور شدید، دود، ذرات فلزی و صدای زیاد، نیازمند رعایت نکات ایمنی هستند.
– ایمنی در برش لیزر
پرتو لیزر میتواند برای چشم و پوست بسیار خطرناک باشد. دستگاههای لیزر صنعتی معمولاً دارای کابین محافظ هستند تا پرتو مستقیم یا بازتابشده به اپراتور آسیب نزند. باز کردن درب دستگاه در هنگام کار یا کار با دستگاه بدون محافظ مناسب بسیار خطرناک است.
برش لیزر دود و بخارات تولید میکند و به سیستم مکش و تهویه مناسب نیاز دارد. نوع فلز و پوشش سطحی آن میتواند بر میزان و سمی بودن دود اثر بگذارد. برای مثال، برش ورقهای رنگشده یا پوششدار ممکن است بخارات مضری ایجاد کند.
– ایمنی در برش پلاسما
پلاسما نیز نور بسیار شدید، اشعه فرابنفش، جرقه، ذرات مذاب و صدای قابل توجه تولید میکند. اپراتور باید از ماسک یا کلاه مخصوص، دستکش مقاوم، لباس کار مناسب و کفش ایمنی استفاده کند.
پاشش فلز مذاب در پلاسما بیشتر است و احتمال آتشسوزی در نزدیکی مواد قابل اشتعال وجود دارد. به همین دلیل، محیط کار باید از مواد اشتعالپذیر خالی باشد. تهویه مناسب یا سیستم مکش دود نیز ضروری است.
از نظر آلودگی صوتی، پلاسما معمولاً صدای بیشتری نسبت به لیزر ایجاد میکند؛ بهخصوص هنگام برش ورقهای ضخیم. استفاده از میز آب میتواند دما، دود، صدا و میزان ذرات معلق را کاهش دهد.
در هر دو روش، آموزش اپراتور، اتصال صحیح برق و زمین، سرویس منظم دستگاه و استفاده از تجهیزات حفاظت فردی اهمیت زیادی دارد.
۸. انتخاب روش مناسب بر اساس نوع پروژه
انتخاب میان لیزر و پلاسما باید بر اساس نیاز واقعی پروژه انجام شود، نه صرفاً بر اساس جدیدتر یا قدرتمندتر بودن یک فناوری.
چه زمانی برش لیزر مناسبتر است؟
برش لیزر انتخاب مناسبی است اگر:
– دقت ابعادی بسیار بالا لازم باشد.
– قطعات دارای سوراخهای کوچک و طرحهای پیچیده باشند.
– کیفیت لبه و ظاهر قطعه اهمیت زیادی داشته باشد.
– قرار باشد قطعات بدون عملیات پرداخت زیاد مونتاژ شوند.
– ورقها نازک یا دارای ضخامت متوسط باشند.
– میزان ضایعات باید به حداقل برسد.
– تولید انبوه با تکرارپذیری بالا مورد نیاز باشد.
– امکان استفاده از سیستم اتوماتیک و نرمافزارهای پیشرفته وجود داشته باشد.
صنایع تولید لوازم خانگی، قطعات خودرو، تابلوهای فلزی، تجهیزات الکترونیکی، دکوراسیون، آسانسور و قطعات دقیق ماشینآلات معمولاً از برش لیزر استفاده میکنند.
چه زمانی برش پلاسما مناسبتر است؟
پلاسما بیشتر برای شرایط زیر مناسب است:
– ضخامت فلز زیاد باشد.
– سرعت برش و کاهش هزینه اولیه اهمیت بیشتری از دقت بسیار بالا داشته باشد.
– قطعات بزرگ و سازهای تولید شوند.
– طرحها ساده یا دارای خطوط مستقیم و منحنیهای معمولی باشند.
– فلز مورد نظر بازتابنده باشد.
– کارگاه به دستگاهی مقاوم و اقتصادی نیاز داشته باشد.
– عملیات پرداخت پس از برش قابل قبول باشد.
صنایع سازههای فلزی، کشتیسازی، تولید ماشینآلات سنگین، تعمیرگاههای صنعتی، ساخت شاسی، تجهیزات کشاورزی و پروژههای عمرانی از کاربردهای مهم برش پلاسما هستند.
گاهی نیز بهترین راهکار، استفاده همزمان از هر دو فناوری است. برای مثال، میتوان ورقهای ضخیم و قطعات بزرگ را با پلاسما برش داد و قطعات دقیق و نازک را با لیزر تولید کرد. این رویکرد به کارگاه اجازه میدهد با توجه به نوع سفارش، هزینه و کیفیت را بهصورت همزمان مدیریت کند.
نتیجهگیری
برش لیزر و برش پلاسما هر دو از فناوریهای مهم و کاربردی در صنعت فلزکاری هستند، اما برای اهداف یکسانی طراحی نشدهاند. برش لیزر با تمرکز بسیار دقیق انرژی، کیفیت لبه بالاتر، شیار باریکتر، دقت ابعادی بیشتر و قابلیت اجرای طرحهای پیچیده، گزینهای مناسب برای قطعات ظریف و تولیدات دقیق است. در مقابل، برش پلاسما با هزینه اولیه کمتر، توانایی برش فلزات ضخیمتر، سرعت مناسب در پروژههای سنگین و قابلیت کار با فلزات بازتابنده، انتخابی اقتصادی و قدرتمند برای بسیاری از کارگاهها محسوب میشود.
اگر اولویت شما دقت، ظرافت، حداقل پلیسه و کیفیت سطح برش است، لیزر انتخاب مناسبتری خواهد بود. اما اگر با ورقهای ضخیم، قطعات بزرگ، کارهای سازهای و بودجه محدود سروکار دارید، پلاسما میتواند پاسخ بهتری به نیازهای شما بدهد.
در نهایت، هیچکدام از این دو روش بهطور مطلق بر دیگری برتری ندارد. انتخاب درست باید بر اساس جنس و ضخامت فلز، پیچیدگی طرح، تعداد قطعات، کیفیت مورد نیاز، هزینه سرمایهگذاری، امکانات کارگاه و نوع استفاده از قطعه انجام شود. بررسی دقیق این عوامل، به تولیدکننده کمک میکند روشی را انتخاب کند که بیشترین بهرهوری، کمترین ضایعات و بهترین کیفیت نهایی را به همراه داشته باشد.


Leave A Comment