

مقدمه
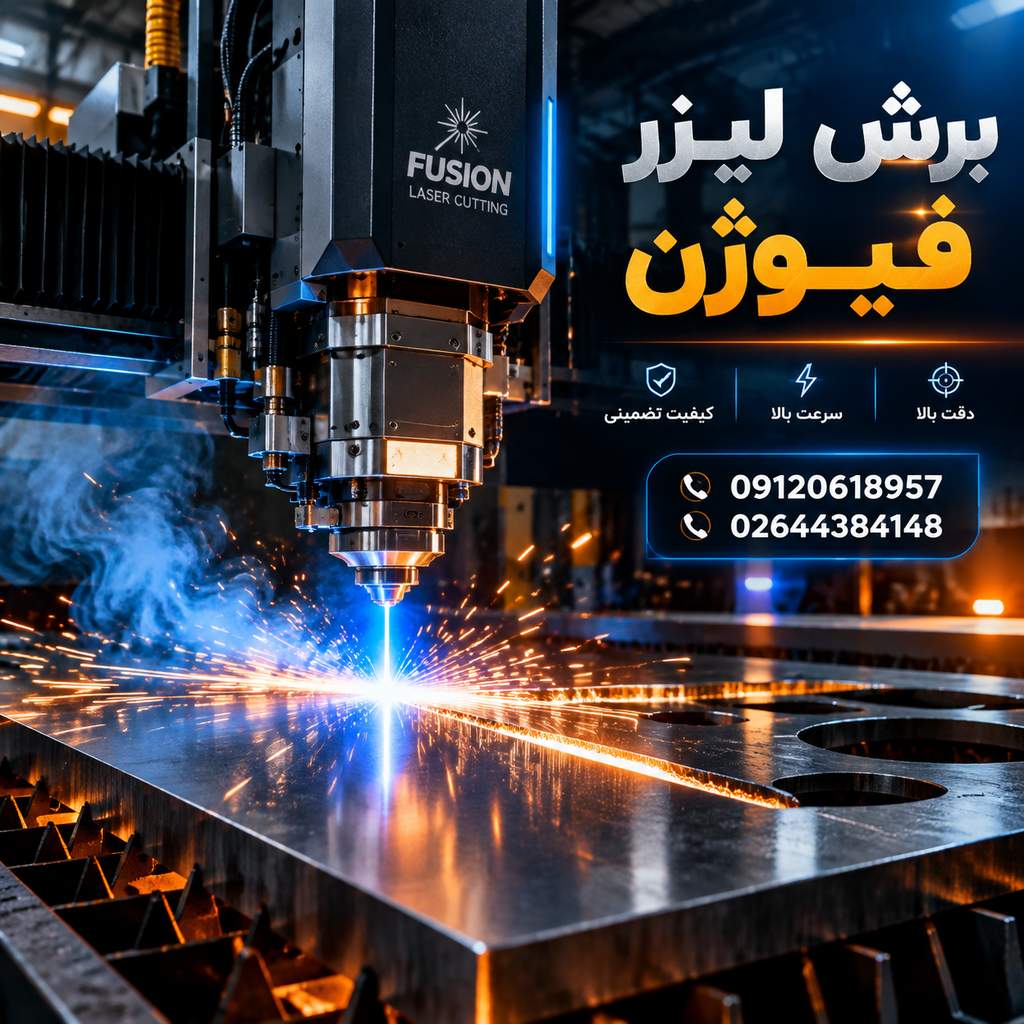
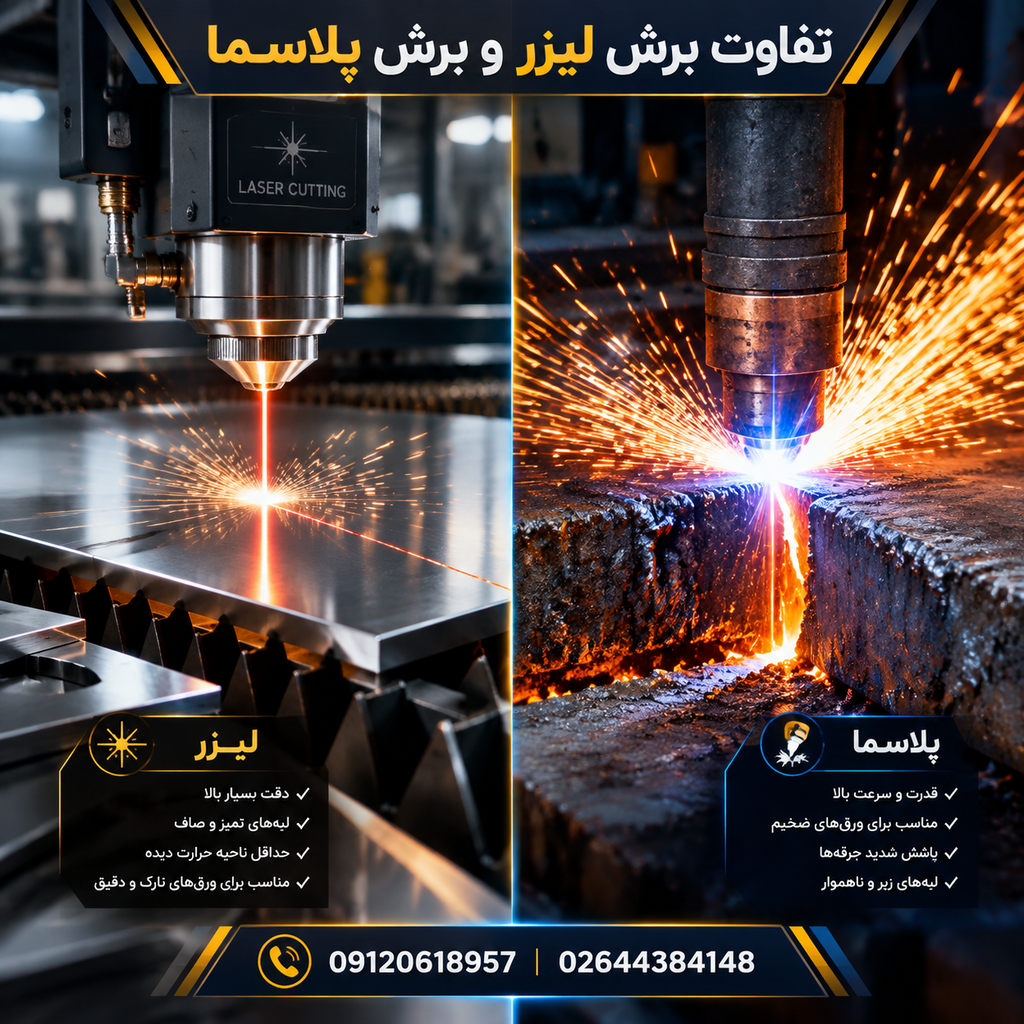
برش لیزر فیوژن، برش لیزری یکی از پیشرفتهترین روشهای برش مواد در صنایع امروزی است که به کمک پرتو متمرکز لیزر، قطعات مختلف فلزی و غیرفلزی را با دقت بالا برش میدهد. این فناوری در مقایسه با روشهای سنتی مانند برش با اره، گیوتین، پلاسما یا هواگاز، سرعت بیشتر، دقت بالاتر، اتلاف مواد کمتر و قابلیت اجرای طرحهای پیچیدهتری دارد. یکی از مهمترین روشهای برش لیزری، برش لیزر فیوژن است.
در برش فیوژن، پرتو لیزر سطح ماده را تا نقطه ذوب گرم میکند و سپس یک گاز کمواکنش، معمولاً نیتروژن یا آرگون، ماده مذاب را از مسیر برش خارج میسازد. در این روش برخلاف برش اکسیژنی، هدف اصلی ایجاد واکنش شیمیایی و سوختن فلز نیست؛ بلکه ماده صرفاً ذوب شده و به کمک فشار گاز از شیار برش خارج میشود. به همین دلیل، لبههای برش تمیز، دقیق و عاری از اکسید هستند.
این روش در ساخت قطعات صنعتی، تجهیزات پزشکی، صنایع الکترونیک، خودروسازی، هوافضا، دکوراسیون فلزی و تولید انواع سازههای دقیق کاربرد گستردهای دارد. در ادامه، برش لیزر فیوژن را از جنبههای مختلف بررسی میکنیم.
بخش اول: تعریف و مفهوم برش لیزر فیوژن
واژه «فیوژن» در این فرایند به معنای ذوب شدن ماده است. در برش لیزر فیوژن، انرژی حاصل از پرتو لیزر به سطح قطعه منتقل میشود و دمای آن را تا نقطه ذوب افزایش میدهد. پس از ذوب شدن ماده، گاز کمواکنش با فشار مناسب از نازل دستگاه خارج شده و فلز مذاب را از شکاف ایجادشده بیرون میراند.
این فرایند را میتوان در چند مرحله خلاصه کرد:
1. پرتو لیزر روی سطح قطعه متمرکز میشود.
2. انرژی پرتو باعث گرم شدن سریع و موضعی ماده میشود.
3. ماده در نقطه تمرکز پرتو به حالت مذاب درمیآید.
4. گاز کمواکنش بهصورت هممحور از نازل عبور میکند.
5. فشار گاز، مذاب را از شیار برش خارج میسازد.
6. حرکت هد لیزر در امتداد مسیر تعریفشده، عملیات برش را کامل میکند.
در این روش، گاز کمکی معمولاً نیتروژن است؛ زیرا نیتروژن در دمای بالا واکنش قابلتوجهی با فلز ایجاد نمیکند و مانع تشکیل لایه اکسیدی روی لبهها میشود. آرگون نیز در برخی کاربردهای خاص به کار میرود، اما به دلیل هزینه بیشتر، مصرف آن معمولاً محدودتر است.
برش فیوژن با برش لیزری شعلهای یا اکسیداسیونی تفاوت مهمی دارد. در برش اکسیژنی، اکسیژن با فلز واکنش شیمیایی ایجاد کرده و بخشی از انرژی موردنیاز از طریق سوختن فلز تأمین میشود. اما در برش فیوژن، انرژی اصلی کاملاً از لیزر تأمین میشود و گاز تنها نقش بیرون راندن مذاب و محافظت از لبه را دارد.
بخش دوم: سازوکار عملکرد و اجزای اصلی دستگاه
دستگاه برش لیزر فیوژن از چند بخش مهم تشکیل میشود که هماهنگی دقیق میان آنها برای دستیابی به برش باکیفیت ضروری است.
۱. منبع تولید لیزر
منبع لیزر انرژی الکتریکی را به پرتو نوری متمرکز تبدیل میکند. در دستگاههای صنعتی جدید، لیزر فایبر به دلیل راندمان بالا، کیفیت پرتو مناسب، اندازه کوچکتر و هزینه نگهداری کمتر، کاربرد فراوانی دارد. لیزرهای CO₂ نیز همچنان در برخی ماشینآلات مورد استفاده قرار میگیرند، اما در بسیاری از کاربردهای فلزکاری، لیزر فایبر عملکرد اقتصادی و فنی بهتری ارائه میدهد.
۲. مسیر انتقال پرتو
پرتو لیزر باید از منبع تا هد برش منتقل شود. در دستگاههای فایبر، این انتقال معمولاً از طریق فیبر نوری انجام میشود. کیفیت فیبر، تمیزی مسیر نوری و پایداری سیستم انتقال، تأثیر مستقیمی بر کیفیت برش دارد.
۳. هد برش
هد برش وظیفه متمرکز کردن پرتو روی سطح قطعه را بر عهده دارد. این بخش شامل عدسی فوکوس، محافظ لنز، نازل گاز و سیستم تنظیم ارتفاع است. فاصله مناسب میان نازل و سطح قطعه باید بهطور مداوم کنترل شود؛ زیرا تغییر این فاصله میتواند باعث ناپایداری برش، افزایش پلیسه و کاهش دقت شود.
۴. نازل
نازل گاز را با شکل و فشار مشخص روی محل برش هدایت میکند. قطر نازل، شکل خروجی گاز و فاصله آن از قطعه، بر سرعت تخلیه مذاب و کیفیت لبه تأثیر زیادی دارد. برای ضخامتها و جنسهای مختلف، نازلهای متفاوتی استفاده میشود.
۵. سیستم حرکت
هد لیزر روی محورهای مختلف حرکت میکند تا مسیر برش را اجرا کند. موتورهای دقیق، ریلهای خطی، سیستم کنترل عددی و نرمافزار طراحی، امکان اجرای طرحهای پیچیده و چندمرحلهای را فراهم میکنند.
۶. سیستم گاز کمکی
کپسول یا مخزن نیتروژن به دستگاه متصل میشود و گاز را با فشار کنترلشده به نازل میرساند. هرچه ضخامت قطعه بیشتر باشد، معمولاً به فشار و دبی گاز بیشتری نیاز است؛ البته مقدار دقیق آن به نوع ماده، توان لیزر و طراحی نازل نیز وابسته است.
بخش سوم: پارامترهای مؤثر در برش فیوژن
کیفیت نهایی برش تنها به توان لیزر وابسته نیست. مجموعهای از پارامترهای فنی باید بهدرستی تنظیم شوند.
– توان لیزر
توان بیشتر به دستگاه اجازه میدهد مواد ضخیمتر را ذوب کند و با سرعت بالاتری برش دهد. با این حال، افزایش بیدلیل توان میتواند موجب سوختگی لبه، پهن شدن شیار برش یا افزایش مصرف انرژی شود. برای هر ضخامت و جنس، توان بهینه متفاوت است.
– سرعت برش
اگر سرعت بیش از حد زیاد باشد، لیزر فرصت کافی برای ذوب کامل ماده ندارد و برش ناقص یا ناپیوسته میشود. اگر سرعت بیش از اندازه کم باشد، انرژی زیادی به قطعه منتقل شده و ممکن است لبهها دچار تغییر شکل، ذوبشدگی اضافی یا زبری شوند.
– موقعیت نقطه فوکوس
نقطه فوکوس باید متناسب با ضخامت و نوع ماده تنظیم شود. در ورقهای نازک، تمرکز پرتو نزدیک سطح فوقانی انجام میشود؛ اما در ورقهای ضخیم، گاهی محل فوکوس اندکی درون ماده قرار میگیرد تا نفوذ پرتو در تمام ضخامت بهتر انجام شود.
– فشار و نوع گاز
نیتروژن رایجترین گاز در برش فیوژن است. فشار پایین ممکن است باعث باقی ماندن مذاب در شیار و ایجاد پلیسه شود. فشار بیش از حد نیز میتواند موجب آشفتگی جریان گاز، افزایش مصرف و کاهش پایداری فرایند شود.
– قطر نازل
نازل کوچک، جریان متمرکزتری ایجاد میکند و برای برخی ورقهای نازک مناسب است. نازلهای بزرگتر برای ورقهای ضخیم یا کاربردهایی که به حجم گاز بیشتری نیاز دارند استفاده میشوند.
– ضخامت و جنس قطعه
رسانایی حرارتی، نقطه ذوب، بازتابندگی و ترکیب شیمیایی ماده، رفتار آن را هنگام برش تعیین میکند. آلومینیوم و مس، به دلیل بازتابندگی بالا و انتقال حرارت سریع، نسبت به فولاد معمولی به تنظیمات دقیقتری نیاز دارند.
– فاصله نازل از سطح قطعه
این فاصله معمولاً بسیار کم است و باید ثابت باقی بماند. اگر نازل بیش از اندازه از سطح دور باشد، گاز بهدرستی وارد شیار نمیشود. نزدیک بودن بیش از حد نیز احتمال برخورد نازل با قطعه یا پاشش مذاب به داخل نازل را افزایش میدهد.
بخش چهارم: مواد قابل برش با روش فیوژن
برش لیزر فیوژن برای طیف وسیعی از مواد قابل استفاده است، اما عملکرد آن در مواد مختلف یکسان نیست.
– فولاد زنگنزن
فولاد ضدزنگ یکی از مهمترین مواد قابل برش با فیوژن است. استفاده از نیتروژن باعث میشود سطح برش بدون اکسید و تغییر رنگ باقی بماند. این ویژگی در صنایع غذایی، تجهیزات پزشکی و دکوراسیون اهمیت زیادی دارد.
– فولاد کربنی
فولاد کربنی را میتوان با فیوژن برش داد، اما در بسیاری از موارد برای افزایش سرعت و کاهش هزینه، برش اکسیژنی نیز به کار میرود. زمانی که کیفیت سطح و نبود اکسید اهمیت داشته باشد، روش فیوژن گزینه مناسبتری است.
– آلومینیوم
آلومینیوم به دلیل وزن کم، رسانایی حرارتی بالا و انعکاس زیاد نور لیزر، نیازمند تنظیم دقیق توان، فوکوس و فشار گاز است. با استفاده از دستگاه مناسب و پارامترهای صحیح، میتوان قطعات آلومینیومی را با کیفیت بالا برش داد.
– مس و برنج
این فلزات بازتابندگی بالایی دارند و ممکن است بخشی از انرژی لیزر را بازتاب دهند. استفاده از لیزرهای فایبر مدرن و تنظیم مناسب توان، امکان برش این مواد را فراهم کرده است؛ با این حال، رعایت نکات ایمنی و انتخاب دستگاه سازگار با فلزات بازتابنده ضروری است.
– ورقهای گالوانیزه
ورق گالوانیزه را نیز میتوان با روش فیوژن برش داد، اما پوشش روی آن ممکن است هنگام حرارت دیدن بخارات و ذرات خاصی تولید کند. تهویه مناسب و فیلتراسیون برای جلوگیری از انتشار آلایندهها لازم است.
در مورد مواد غیرفلزی، مانند چوب، پلاستیک، چرم و اکریلیک، معمولاً روشهای دیگری از برش لیزری استفاده میشود. برش فیوژن بیشتر برای موادی مناسب است که در اثر حرارت ذوب میشوند و میتوان مذاب آنها را با گاز از شیار خارج کرد.

بخش پنجم: مزایای برش لیزر فیوژن
یکی از مهمترین دلایل گسترش این روش، مجموعه مزایای فنی و اقتصادی آن است.
– کیفیت بالای لبه برش
چون ماده با پرتو متمرکز و دقیق ذوب میشود، شیار برش بسیار باریک است. لبهها معمولاً صاف، دقیق و کمپلیسه هستند. در بسیاری از موارد، قطعه پس از برش نیاز به عملیات پرداخت یا ماشینکاری اضافی ندارد.
– نبود اکسید در سطح برش
استفاده از نیتروژن یا آرگون از تشکیل اکسید جلوگیری میکند. این ویژگی در قطعاتی که قرار است رنگآمیزی، جوشکاری، آبکاری یا مونتاژ شوند، بسیار مهم است.
– دقت ابعادی بالا
دستگاههای مدرن میتوانند طرحها را با تلرانس بسیار دقیق اجرا کنند. این موضوع برای قطعاتی که باید در کنار یکدیگر مونتاژ شوند یا دارای سوراخها و شیارهای دقیق هستند، اهمیت فراوان دارد.
– کاهش ضایعات
به دلیل باریک بودن شیار برش، فاصله میان قطعات در چیدمان ورق کاهش مییابد. در نتیجه، استفاده از ورق بهینهتر و هزینه مواد اولیه کمتر میشود.
– قابلیت اجرای طرحهای پیچیده
لیزر میتواند منحنیها، سوراخهای کوچک، شیارهای باریک، خطوط شکسته و الگوهای تزئینی پیچیده را بدون نیاز به ساخت قالب اجرا کند.
– کاهش تماس مکانیکی
در این روش ابزار برشی بهصورت مستقیم با قطعه تماس ندارد. بنابراین، استهلاک ابزار کم است و خطر تغییر شکل مکانیکی ورق یا ایجاد خراش کاهش مییابد.
– انعطافپذیری بالا
تغییر طرح معمولاً تنها با اصلاح فایل نرمافزاری انجام میشود. برخلاف روشهای قالبمحور، برای تولید مدل جدید به ساخت ابزار اختصاصی نیاز نیست.
– مناسب بودن برای تولید سفارشی
این فناوری برای تولید قطعات کمتیراژ، نمونهسازی، سفارشهای خاص و طرحهای متغیر بسیار مناسب است. تولیدکننده میتواند بدون تغییر اساسی در تجهیزات، قطعات متنوعی تولید کند.
بخش ششم: محدودیتها و چالشهای فرایند
با وجود مزایای بسیار، برش فیوژن محدودیتهایی نیز دارد که باید پیش از انتخاب این روش در نظر گرفته شوند.
– هزینه گاز کمکی
نیتروژن با خلوص بالا هزینه قابلتوجهی دارد. در پروژههایی که حجم برش بسیار زیاد است، مصرف گاز میتواند سهم مهمی از هزینه عملیاتی را تشکیل دهد. استفاده از دستگاه تولید نیتروژن در محل، در برخی کارخانهها راهکار مناسبی برای کاهش هزینه است.
– محدودیت در ضخامت
هر دستگاه ظرفیت مشخصی برای برش دارد. با افزایش ضخامت، سرعت کاهش مییابد و کنترل مذاب دشوارتر میشود. بنابراین، برای ورقهای بسیار ضخیم ممکن است روشهایی مانند پلاسما یا هواگاز اقتصادیتر باشند.
– حساسیت به تنظیمات
کوچکترین تغییر در فوکوس، فشار گاز، سرعت حرکت یا ارتفاع نازل میتواند بر کیفیت برش اثر بگذارد. به همین دلیل، اپراتور باید مهارت کافی داشته باشد و پارامترها بهصورت آزمایشی و دقیق تنظیم شوند.
– نیاز به تمیزی سطح
وجود روغن، زنگزدگی، آلودگی یا پوششهای نامناسب میتواند فرایند را ناپایدار کند. تمیز بودن ورق و کنترل کیفیت مواد اولیه اهمیت زیادی دارد.
– احتمال بازتاب پرتو
در برش مس، آلومینیوم و برنج، بازتاب پرتو ممکن است به سیستم نوری آسیب بزند یا ایمنی اپراتور را تهدید کند. دستگاه باید برای کار با فلزات بازتابنده طراحی شده باشد.
– نیاز به سرمایهگذاری اولیه
خرید دستگاه لیزر، کمپرسور یا تجهیزات گاز، سیستم تهویه، چیلر و نرمافزارهای تخصصی، سرمایه اولیه قابلتوجهی میطلبد. با این حال، در تولید مستمر و دقیق، بازگشت سرمایه میتواند مناسب باشد.
بخش هفتم: کاربردهای صنعتی برش لیزر فیوژن
برش لیزر فیوژن در بسیاری از صنایع مورد استفاده قرار میگیرد.
در صنعت خودروسازی، این روش برای ساخت قطعات بدنه، براکتها، اجزای شاسی، قطعات داخلی و نمونههای اولیه کاربرد دارد. دقت بالا باعث میشود قطعات پس از برش بهخوبی در محل خود قرار بگیرند.
در صنایع هوافضا، وزن کم، دقت ابعادی و کیفیت سطح اهمیت بسیار زیادی دارد. قطعات آلومینیومی، تیتانیومی و فولادهای ویژه را میتوان با تجهیزات مناسب برش داد.
در صنایع پزشکی، ساخت محفظه تجهیزات، ابزارهای جراحی، اجزای دستگاههای آزمایشگاهی و قطعات فولاد زنگنزن از کاربردهای مهم این فناوری است. نبود آلودگی و اکسید روی سطح، در این حوزه اهمیت بالایی دارد.
در صنایع غذایی، تجهیزات استیل، مخازن، میزهای صنعتی و خطوط انتقال مواد با ورقهای ضدزنگ ساخته میشوند. لبههای تمیز و فاقد اکسید، شستوشو و نگهداری تجهیزات را آسانتر میکند.
در صنایع ساختمانی و دکوراسیون، برای برش صفحات فلزی تزئینی، نردهها، تابلوها، نماهای فلزی و طرحهای مشبک از این روش استفاده میشود.
در صنایع برق و الکترونیک، ساخت تابلوهای برق، محفظهها، شاسی دستگاهها و قطعات دقیق از کاربردهای رایج است. برش دقیق سوراخها و شیارها به مونتاژ بهتر قطعات کمک میکند.
همچنین در تولید ماشینآلات، تجهیزات کشاورزی، لوازم خانگی، سیستمهای تهویه، مبلمان فلزی و قطعات سفارشی نیز برش لیزر فیوژن جایگاه ویژهای دارد.
بخش هشتم: نکات ایمنی، نگهداری و کنترل کیفیت
کار با دستگاه برش لیزر نیازمند رعایت استانداردهای ایمنی است. پرتو لیزر میتواند برای چشم و پوست خطرناک باشد و بازتاب آن از سطوح فلزی نیز ممکن است آسیب ایجاد کند. دستگاه باید دارای محفظه محافظ، کلیدهای ایمنی و سیستم توقف اضطراری باشد.
اپراتور باید از تجهیزات حفاظت فردی مناسب استفاده کند. تهویه مناسب برای خروج دود، ذرات فلزی و بخارات حاصل از برش ضروری است. در برش ورقهای پوششدار یا گالوانیزه، سیستم فیلتراسیون باید قدرت کافی داشته باشد.
نگهداری منظم نیز نقش مهمی در کیفیت برش دارد. تمیز کردن لنز محافظ، بررسی نازل، کنترل فشار گاز، روغنکاری یا سرویس ریلها، بررسی چیلر و کالیبراسیون سیستم ارتفاع باید طبق برنامه انجام شود.
برای کنترل کیفیت، موارد زیر بررسی میشوند:
– صاف بودن لبه برش؛
– میزان پلیسه در قسمت زیرین؛
– عمود بودن دیواره برش؛
– اندازه شیار برش؛
– دقت ابعادی قطعه؛
– نبود سوختگی یا تغییر رنگ؛
– کامل بودن سوراخها و زوایا؛
– تکرارپذیری برش در قطعات متعدد.
استفاده از فایلهای طراحی دقیق، چیدمان مناسب قطعات روی ورق و تعیین ترتیب صحیح برش نیز اهمیت دارد. اگر قطعات کوچک زودتر از حد لازم جدا شوند، ممکن است در اثر حرارت یا حرکت گاز جابهجا شوند. بنابراین، ترتیب برش باید با توجه به پایداری قطعه و کاهش تجمع حرارت تنظیم شود.
نتیجهگیری
برش لیزر فیوژن یکی از دقیقترین و تمیزترین روشهای برش فلزات است که در آن ماده با انرژی لیزر ذوب شده و گاز کمواکنش، معمولاً نیتروژن، مذاب را از شیار برش خارج میکند. مهمترین ویژگی این روش، ایجاد لبههایی صاف، دقیق و عاری از اکسید است. همین موضوع باعث شده است برش فیوژن در صنایعی مانند خودروسازی، هوافضا، پزشکی، تجهیزات غذایی، دکوراسیون و ساخت ماشینآلات بهطور گسترده مورد استفاده قرار گیرد.
انتخاب صحیح توان لیزر، نوع گاز، فشار گاز، سرعت برش، موقعیت فوکوس، قطر نازل و فاصله هد از قطعه، نقش تعیینکنندهای در کیفیت نهایی دارد. اگر این پارامترها بهدرستی تنظیم شوند، میتوان قطعاتی با دقت بالا و حداقل نیاز به عملیات تکمیلی تولید کرد.
البته هزینه گاز کمکی، محدودیت در ضخامتهای زیاد، حساسیت به تنظیمات و نیاز به سرمایهگذاری اولیه از جمله چالشهای این فناوری هستند. با این حال، کاهش ضایعات، افزایش سرعت، انعطافپذیری، قابلیت اجرای طرحهای پیچیده و کیفیت بالای محصول، برش لیزر فیوژن را به گزینهای ارزشمند برای بسیاری از واحدهای تولیدی تبدیل کرده است. در نهایت، موفقیت در استفاده از این روش به انتخاب دستگاه مناسب، آموزش اپراتور، نگهداری منظم و کنترل دقیق پارامترهای فرایند وابسته است.


Leave A Comment